找回密码
 立即注册

QQ登录

只需一步,快速开始

北京中仪天信科技有限公司 江苏东方航天校准检测有限公司 苏州工业园区热海热处理设备有限公司
搜索
查看: 1868|回复: 18

求教42CrMo淬火开裂原因

[复制链接]

签到天数: 5 天

[LV.2]偶尔看看I

发表于 2026-8-23 08:56:02 | 显示全部楼层 |阅读模式
悬赏20热处理币未解决
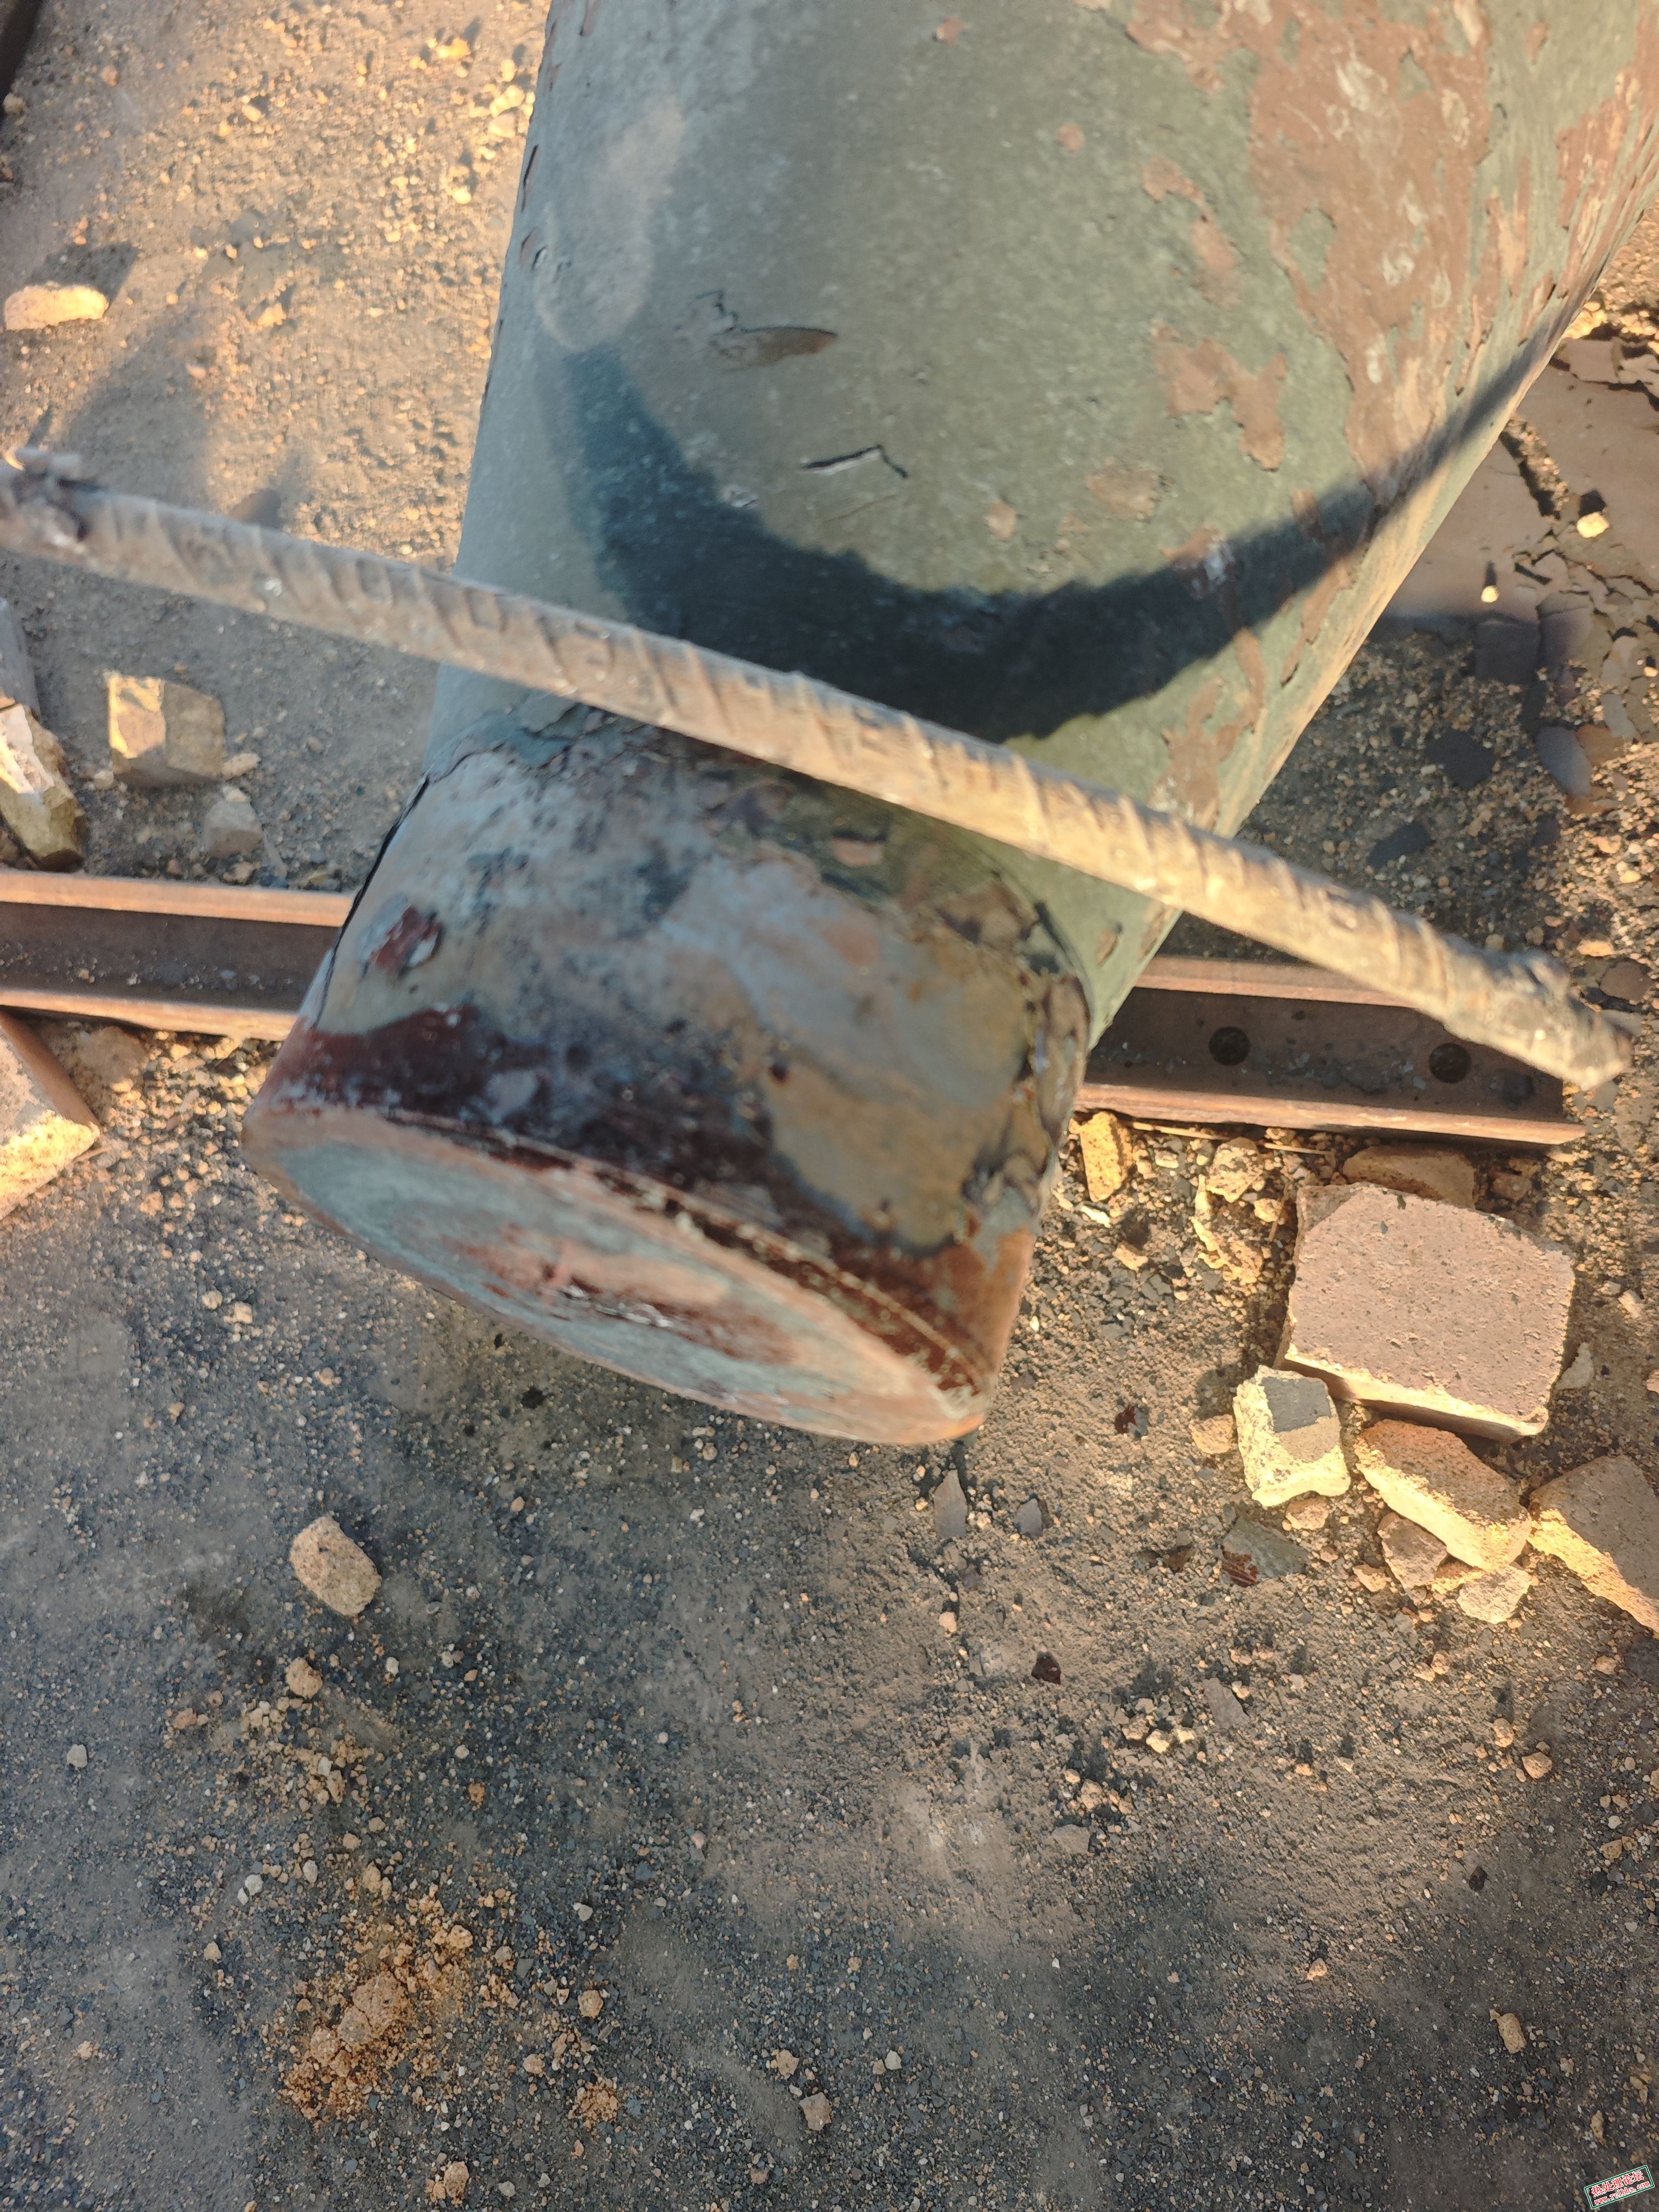
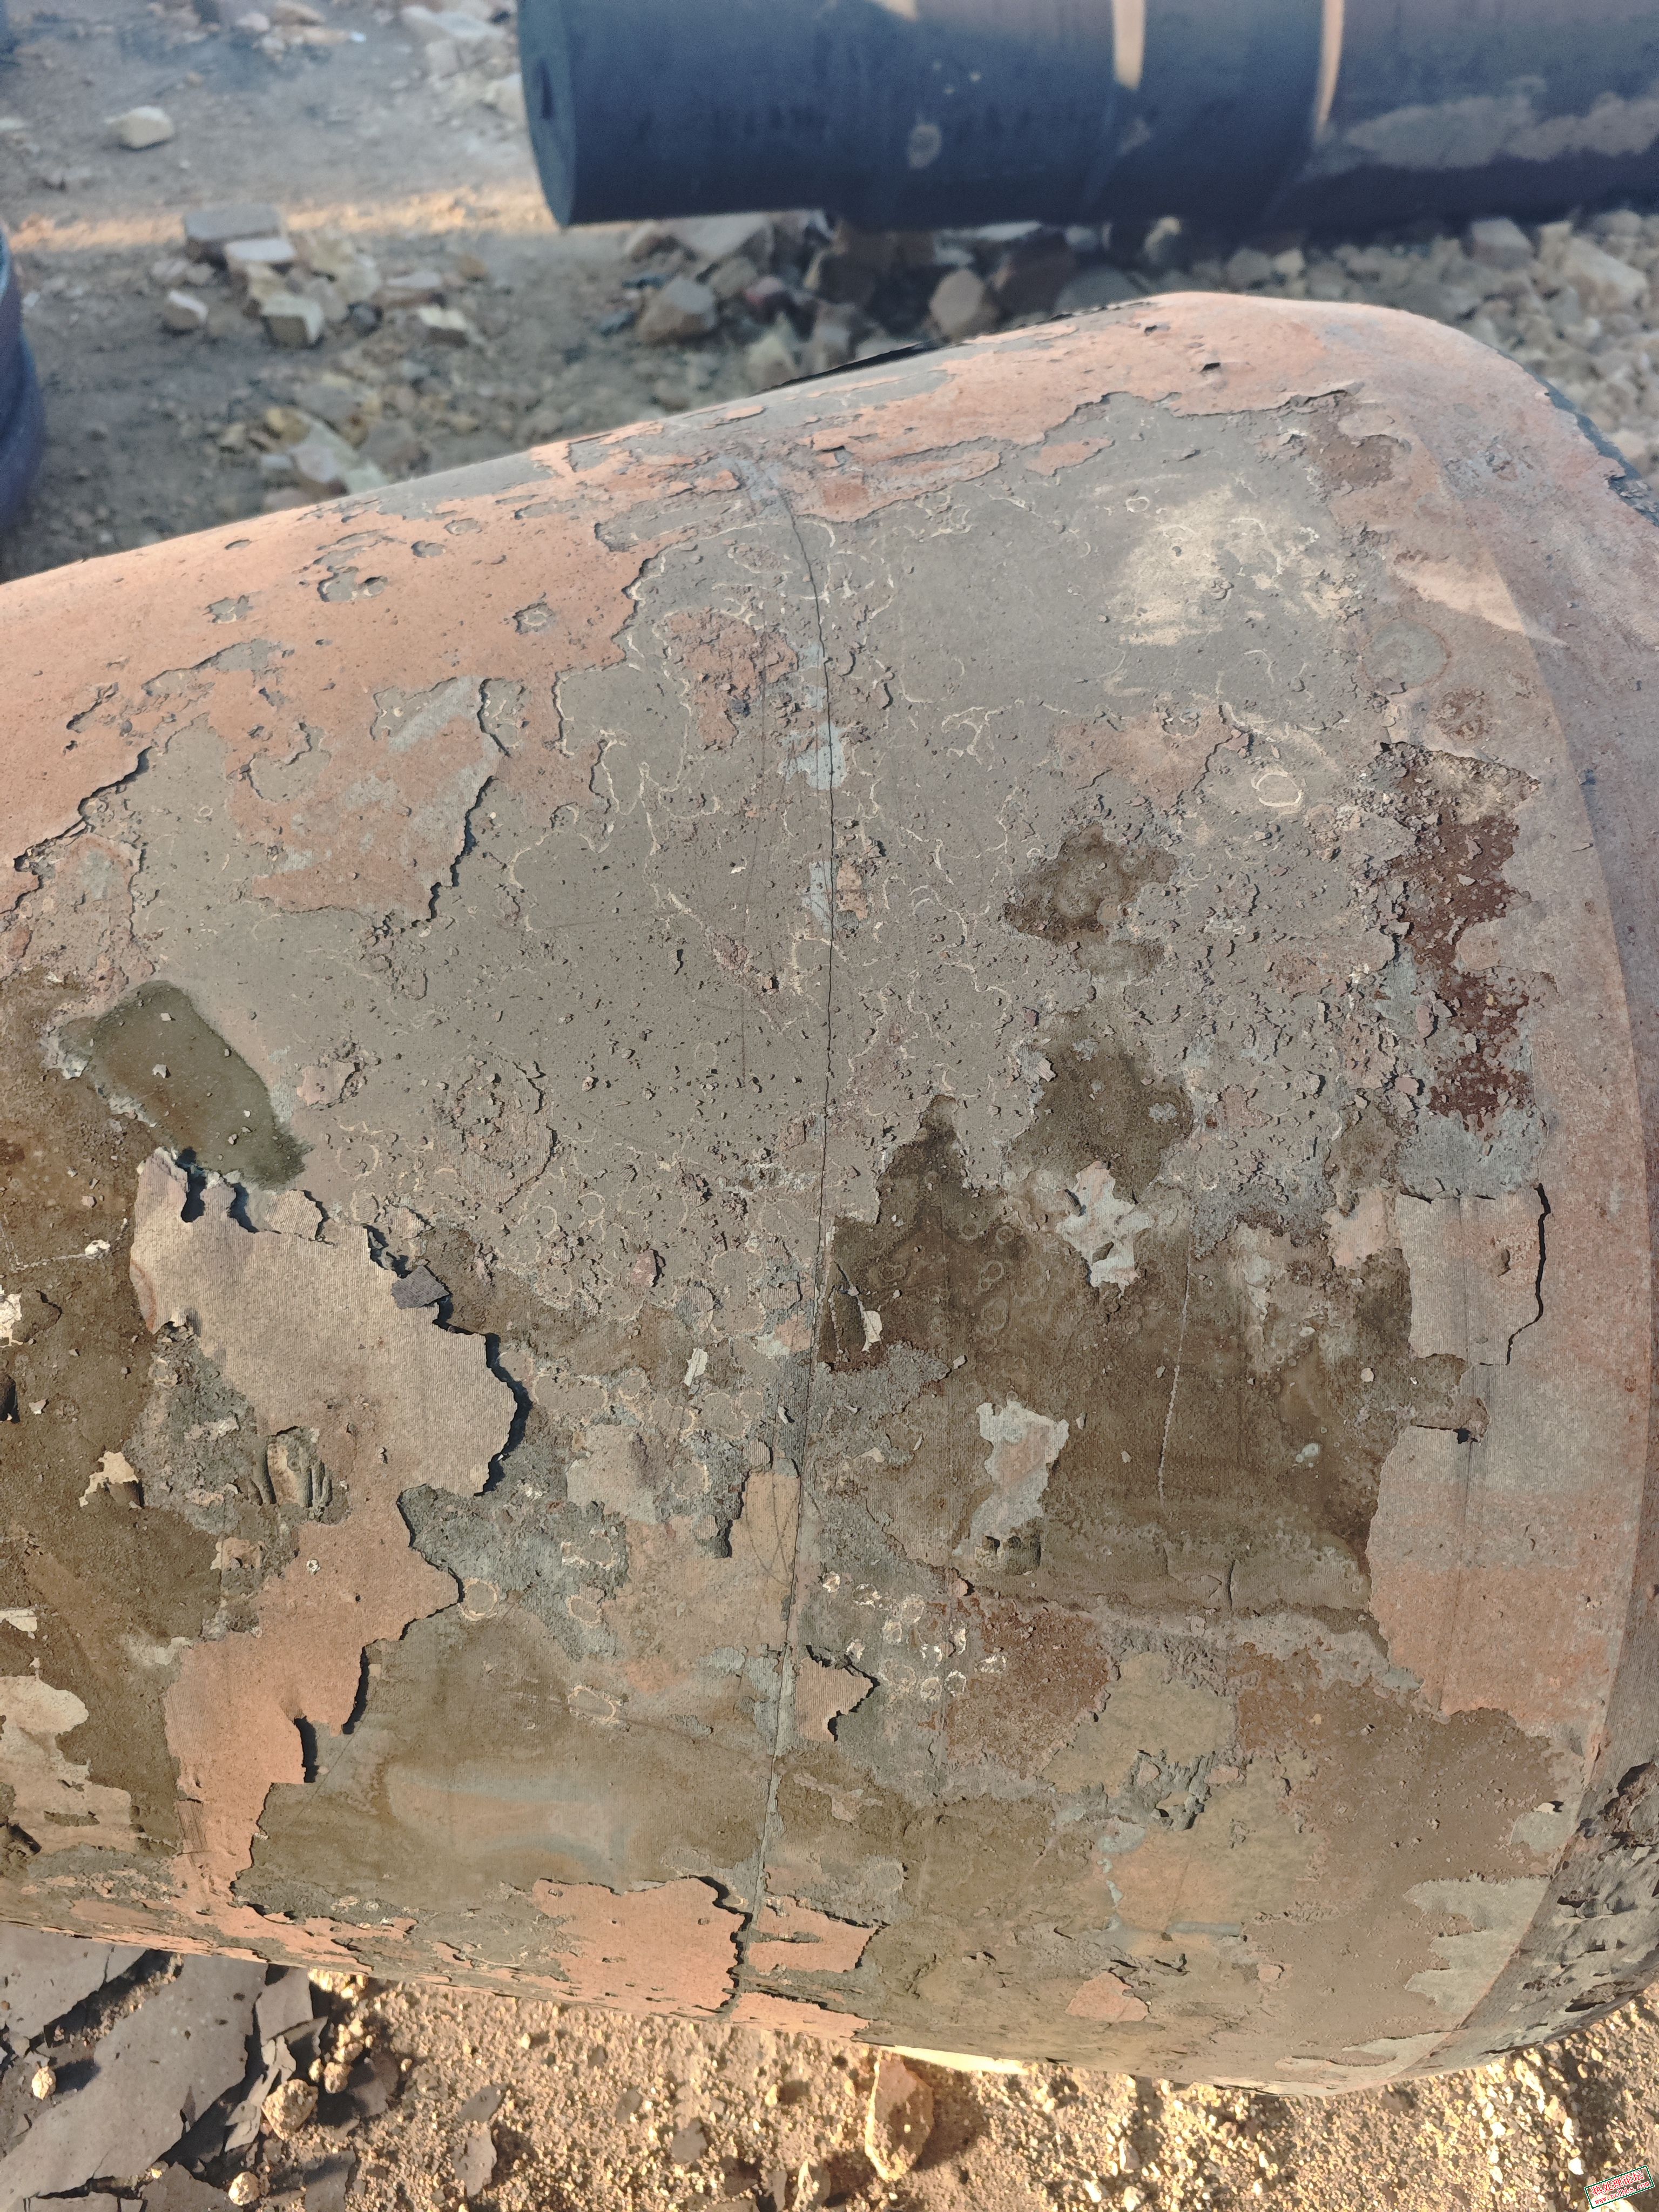
原件委外加工时没有正火直接进行了调质,要求进行油淬。淬火后安排了回火,现在不确定是水淬还是油淬。
开裂的原因的是因为没有正火晶粒粗大导致的还是可能是水淬导致开裂的,材质42CrMo,新人求教

cb0b13d30036b44c8d5e51edbfc400fd.jpg
ce667ad4351c475e5439ef30a63391cf.jpg

签到天数: 280 天

[LV.8]以坛为家I

发表于 2026-8-23 16:55:05 | 显示全部楼层
产品直径多大呀,大件可以用水
回复

使用道具 举报

签到天数: 5 天

[LV.2]偶尔看看I

 楼主| 发表于 2026-8-23 17:55:11 | 显示全部楼层
木子首晨 发表于 2026-8-23 16:55
产品直径多大呀,大件可以用水

轴端直径400-500,锥面最大端950
回复

使用道具 举报

签到天数: 280 天

[LV.8]以坛为家I

发表于 2026-8-23 18:21:23 | 显示全部楼层
可以有水淬,但要注意入水时间
回复

使用道具 举报

签到天数: 2243 天

[LV.Master]伴坛终老

发表于 2026-8-24 08:01:24 | 显示全部楼层
  这么大的轴油淬,就是淬个寂寞。检测一下淬透情况,如果效果较好,肯定是水淬的,水淬的话控制方面就需要谨慎,不然很容易开裂。至于说前面有没有正火,组织有没有粗大,如果能够看到原材料组织,可以做为工艺过程设计不足的一方面影响考虑。但是主因肯定是水淬造成的,如果按照要求进行油淬,淬透能力都不足基本就不可能开裂了。
回复

使用道具 举报

签到天数: 367 天

[LV.9]以坛为家II

发表于 2026-8-24 08:59:07 | 显示全部楼层
你这是辗环机锥辊吗,42crmo水淬调质很成熟了
回复

使用道具 举报

签到天数: 125 天

[LV.7]常住居民III

发表于 2026-8-24 09:50:17 | 显示全部楼层
1、可以看一下金相,你这么大如果是水淬的话要先在空气中冷一下,然倒角边边的地方温度降下来再去淬火。淬火过程中要快速搅拌,避免受热不均开裂;
2、如果是油淬,你这么大尺寸应该会出现淬不上情况,出现开裂确实有点奇怪。还是要打个硬度看个金相。
3、还要注意一下淬火-回火之间的时间是不是过程脆性开裂。
回复

使用道具 举报

签到天数: 91 天

[LV.6]常住居民II

发表于 2026-8-24 10:03:36 | 显示全部楼层
裂纹位置不是拉应力最大的地方,再结合裂纹形态,是不是有原始缺陷?
回复

使用道具 举报

签到天数: 209 天

[LV.7]常住居民III

发表于 2026-8-24 11:51:32 | 显示全部楼层
wl04012125 发表于 2026-8-24 10:03
裂纹位置不是拉应力最大的地方,再结合裂纹形态,是不是有原始缺陷?

赞同,这种环形裂纹比较异常
回复

使用道具 举报

签到天数: 593 天

[LV.9]以坛为家II

发表于 2026-8-24 13:13:49 | 显示全部楼层
也有可能是回火脆性导致,这么大外,调质件温度可能刚好在二类回火脆性区间,回火出来又是慢冷,拉应力太大产生大的回火脆性导致横向切断开裂。
回复

使用道具 举报

签到天数: 480 天

[LV.9]以坛为家II

发表于 2026-8-24 14:27:12 | 显示全部楼层
这零件基本可以看出来是水淬的。
回复

使用道具 举报

签到天数: 904 天

[LV.10]以坛为家III

发表于 2026-8-24 21:37:32 | 显示全部楼层
本帖最后由 Zoro 于 2026-8-24 21:43 编辑

1、非应力集中位置,可以怀疑材料在锻造前后本身就有缺陷,请调出探伤记录查看。
2、后续其实可以要求改善一下粗加工的表面粗糙度,水淬更安全。
回复

使用道具 举报

签到天数: 73 天

[LV.6]常住居民II

发表于 2026-8-25 07:55:32 | 显示全部楼层
zzd445437128 发表于 2026-8-24 13:13
也有可能是回火脆性导致,这么大外,调质件温度可能刚好在二类回火脆性区间,回火出来又是慢冷,拉应力太大 ...

42CrMo很少出现高温回火脆性吧 有Mo
回复

使用道具 举报

签到天数: 593 天

[LV.9]以坛为家II

发表于 2026-8-25 08:26:50 | 显示全部楼层
天山剑客 发表于 2026-8-25 07:55
42CrMo很少出现高温回火脆性吧 有Mo

很少不代表没有,MO只是起到一定的作用,并不能完全消除回火脆性,对小截面来说是完全可以的,当然,这个也是只其中怀疑点之一,这个横截面直线开裂,原材料杂质等材料问题也是排查重点。做失效分析看看。
回复

使用道具 举报

签到天数: 626 天

[LV.9]以坛为家II

发表于 2026-8-25 14:25:54 | 显示全部楼层
楼主你作为热处理技术人员委外加工你不去调查供方数据,在这里猜测油淬和水淬有意义吗?这么样的大件在完成锻造之后做下正火是可以滴,但是在调质之前必须先吹砂祛除表面氧化皮进行磁粉探伤(因为你的轴径和锥面锻造比太大可能存在锻造裂纹),然后在进行水溶液淬火(油淬对于此类材料直径就是个寂寞)+回火,工艺控制得当也不会说一定产生裂纹,更何况你这个还不是应力集中位置的裂纹、裂纹形态也是环形的非常规裂纹形态,你的原材料是什么组织状态你搞清楚了没有?上来就是乱猜测裂纹怎么产生的没有任何思路逻辑可言。
回复

使用道具 举报

签到天数: 1404 天

[LV.10]以坛为家III

发表于 2026-8-26 10:07:18 | 显示全部楼层
这个可能是油淬开裂,查金相
回复

使用道具 举报

签到天数: 572 天

[LV.9]以坛为家II

发表于 2026-8-26 15:19:28 | 显示全部楼层
现在大多数企业都有监控,让供应商提供监控和设备过程记录,很容易判定淬火方式。
不管别的,先去现场了解真实情况再做下一步分析。
回复

使用道具 举报

签到天数: 397 天

[LV.9]以坛为家II

发表于 2026-8-28 22:56:15 | 显示全部楼层
你的材料是原件淬火还是堆焊修复件淬火?
回复

使用道具 举报

签到天数: 32 天

[LV.5]常住居民I

发表于 2026-9-21 16:06:16 | 显示全部楼层
42CrMo材质淬火冷却介质最常用的有两种:油冷+PAG淬火液冷,这两种基本都可以达到要求,风险都是可控的,至于水冷属于亚温淬火范畴,有很大的风险,对操作人员要求极高,有开裂和硬度不均的现象。
针对你们出现的情况建议从以下几点切入:
1、首先确认使用什么冷却介质淬火的;
2、客户淬火后多长时间进行回火处理的;
3、理化分析裂纹周边金相组织,确定裂纹原因;
4、确定原因后针对性处理。
                    
回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|Archiver|手机版|小黑屋|热处理论坛 ( 苏ICP备2021037530号|苏公网安备32059002001695号 )
Copyright © 2005-2026, rclbbs.com 苏州热协网络技术有限公司 版权所有

GMT+8, 2026-10-26 04:06 , Processed in 0.030304 second(s), 22 queries .

Powered by Discuz! X3.5

© 2001-2026 Discuz! Team.
快速回复 返回顶部 返回列表